

Minőségellenőrzés a színes bevonatú acéltekercsek gyártásában
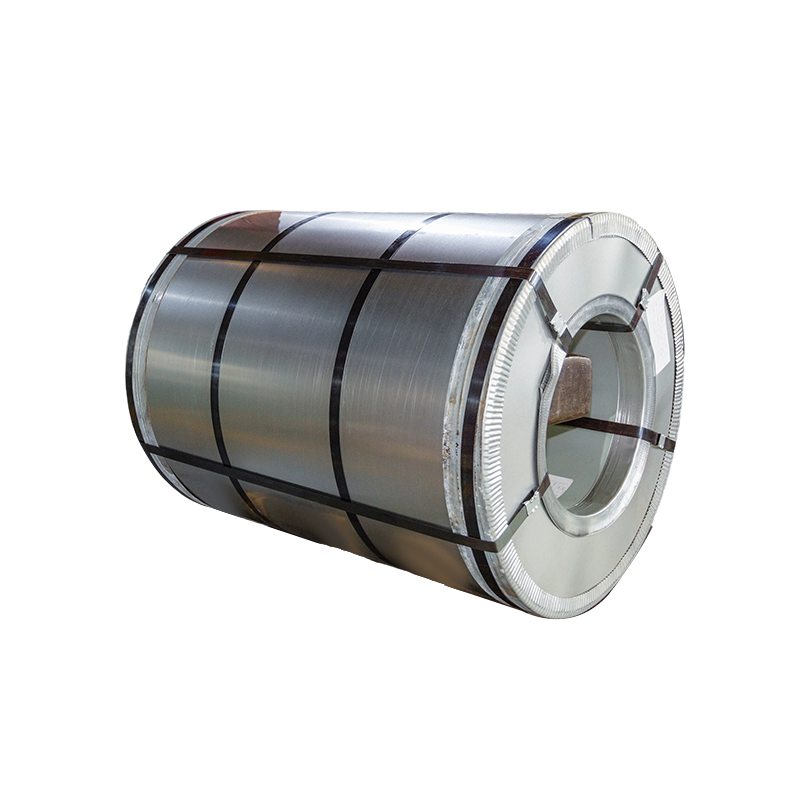
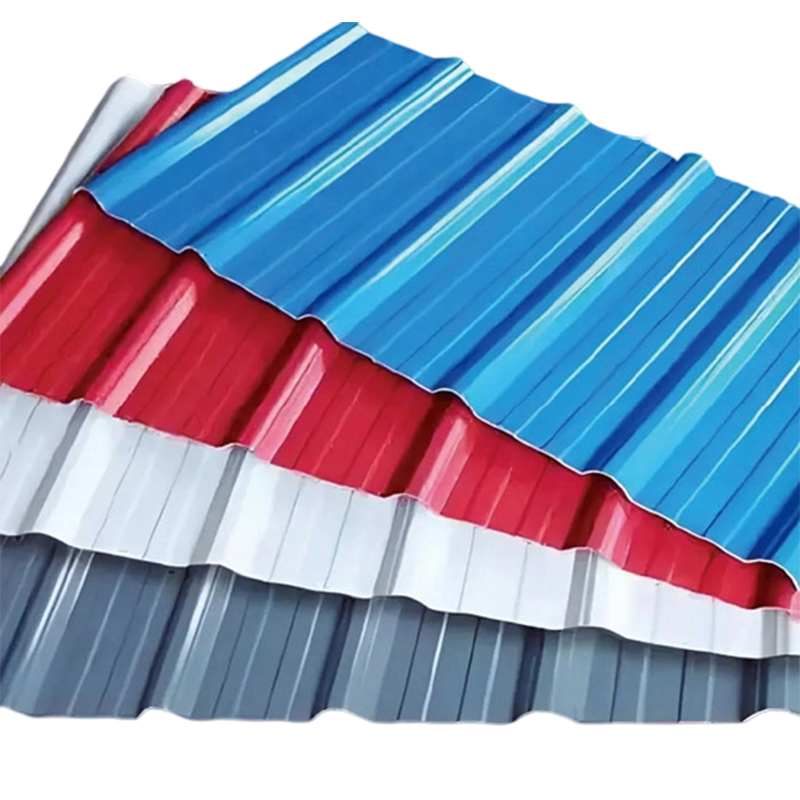
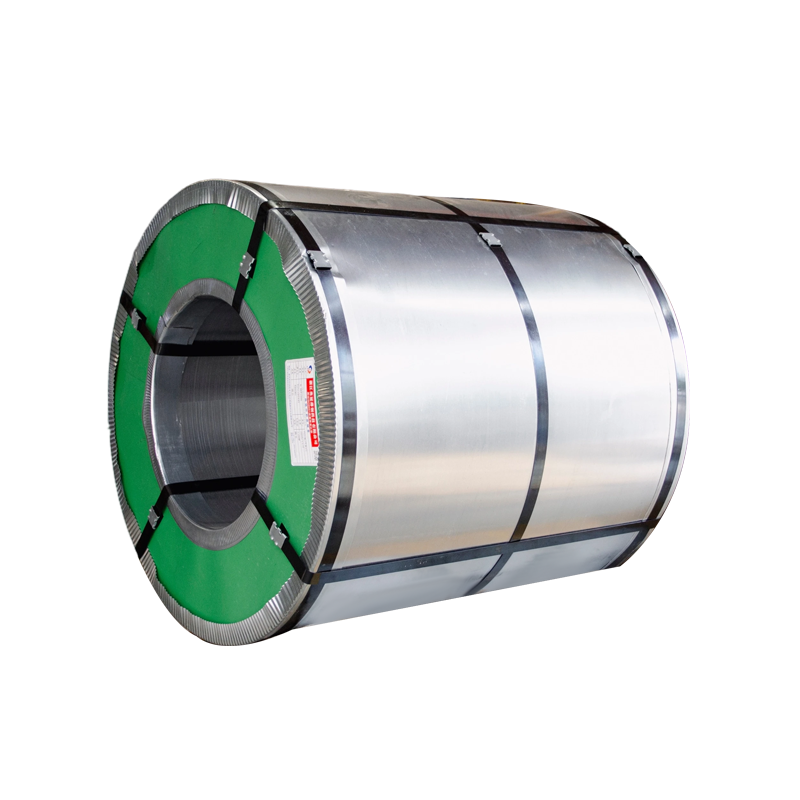
A minőség a színes bevonatú acél tekercs Az alapfelület minőségének, a fémes bevonat integritásának, a szerves bevonat felvitelének és a felületi minőségnek összetett kölcsönhatása határozza meg. A gyártók számára a minőség-ellenőrzési rendszereknek figyelemmel kell kísérniük a gyártás minden szakaszát annak biztosítása érdekében, hogy a végtermékek megfeleljenek a korrózióállóságra, az alakíthatóságra és a megjelenésre vonatkozó teljesítményspecifikációknak.
A színes bevonatú acéltekercsek minőségellenőrzése magában foglalja a nyersanyag-ellenőrzést, a folyamat közbeni felügyeletet és a végtermék tesztelését. A legfontosabb paraméterek közé tartozik a bevonat vastagsága, adhéziója, keménysége, színkonzisztenciája és a felületi hibák észlelése. A végtermék minősége elsősorban a gyártási folyamattól függ, de a nem megfelelő kezelés és tárolás is jelentős károkat okozhat.
Alapvető minőségi paraméterek
A színes bevonatú acéltekercsek teljesítményét számos, egymástól függő paraméter határozza meg, amelyeket a gyártás során ellenőrizni kell.
Bevonat vastagsága
Külső alkalmazásoknál az elülső bevonat vastagságának legalább 20 μm-nek kell lennie (alapozó ≥ 5 μm, fedőbevonat ≥ 15 μm). Az elégtelen vastagság veszélyezteti a korrózióvédelmet, míg a túlzott vastagság repedésekhez és rossz tapadáshoz vezet.
Tapadás és alakíthatóság
A ceruza keménységének meg kell felelnie a 2H szabványnak, a 180°-os hajlítási teljesítmény pedig ≤3T. Ezek a paraméterek biztosítják, hogy a bevonat sértetlen maradjon a hengeralakítási és profilozási műveletek során repedés vagy rétegvesztés nélkül.
Korrózióállóság
Kültéri alkalmazásokhoz ≥500 órás sóködállóság szükséges. Ez a vizsgálat szimulálja a korrozív környezetnek való hosszú távú expozíciót, és hitelesíti a bevonatrendszer védőképességét.
Bevonatvastagság mérési módszerek
A bevonat vastagságának pontos mérése elengedhetetlen a minőségellenőrzéshez. Az alábbi táblázat összefoglalja a főbb mérési módszereket és alkalmazásukat.
| módszer | alapelv | Alkalmazás | Pusztító |
|---|---|---|---|
| Mágneses vastagságmérő | Elektromágneses indukció | Mágneses hordozók (acél) | Nem roncsoló hatású |
| Mágneses-örvényáram-mérő | Kombinált mágneses és örvényáram | Mágneses és nem mágneses hordozók egyaránt | Nem roncsoló hatású |
| Mikrométeres módszer | Vastagságkülönbség eltávolítás előtt/után | Minden aljzattípus | Pusztító |
| Kohászati mikroszkópia | Keresztmetszetmérés | Választottbírósági vizsgálat | Pusztító |
Szabványos mérési eljárás
A horganyzott színes bevonatú tekercseknél elengedhetetlen a cinkréteg és a szerves bevonat megkülönböztetése, mivel a szabványos mágneses vastagságmérők a teljes nem mágneses rétegvastagságot mérik.
- 1. lépés Mérje meg a "cinkréteg-bevonat" teljes vastagságát mágneses vastagságmérővel öt helyen, több mint 25 mm-re a minta szélétől.
- 2. lépés Távolítsa el a szerves bevonatot olyan eltávolítóval, amely nem támadja meg a cinkréteget. Mérje meg újra ugyanazokon a helyeken, hogy megkapja a cinkréteg vastagságát.
- 3. lépés Vonja le a cinkréteg vastagságát a teljes vastagságból, hogy megkapja a szerves bevonat vastagságát.
- Szabványos Kövesse a GB/T 13448-2019 „Színezett acéllemezek és szalagok vizsgálati módszerei” vagy az ISO 2178 szabványt a nemzetközi megfelelőség érdekében.
Minőség-ellenőrzési mátrix: kulcsfontosságú teljesítménymutatók
A következő összehasonlítás strukturált áttekintést nyújt a színes bevonatú acéltekercsek kritikus minőségi paramétereiről.
| Paraméter | Elfogadási szabvány | Mérési módszer | Hatás a teljesítményre |
|---|---|---|---|
| Bevonat vastagsága (Front) | ≥20 μm | Mágneses mérő / mikrométer | Korrózióvédelem, tartósság |
| Ceruza keménysége | ≥2H | Ceruza keménységi teszt | Karcállóság, kopás |
| 180°-os hajlítás | ≤3T | T-hajlítási teszt | Alakíthatóság, repedésállóság |
| Ütésállóság | ≥9J | Ütésvizsgálat | Kezelési tartósság |
| Sóköd Ellenállás | ≥500 óra | Sópermetező kamra | Hosszú távú korrózióvédelem |
| Színkülönbség | <3ΔE | Spektrofotométer | Esztétikai következetesség |
| 60° Fényes | >60 | Fényességmérő | Vizuális megjelenés |
Folyamatban lévő minőségellenőrzés
A gyártás során a szigorú gyártási minőségellenőrzési intézkedések azonnal észlelik és kijavítják a lehetséges problémákat. A legfontosabb ellenőrzési pontok a következők:
- Bevonat alkalmazása A bevonat vastagságát roncsolásmentes vizsgálati módszerekkel folyamatosan ellenőrzik. A bevonat sebessége és hőmérséklete egyaránt szabályozott, mivel a nem megfelelő hőmérséklet rossz fizikai tulajdonságokkal rendelkező bevonatot eredményezhet.
- Felületi vizsgálat A szemrevételezéssel felderítik a felületi hibákat, például karcolásokat, horpadásokat vagy lyukakat. A kamerákat és érzékelőket használó automata ellenőrző rendszerek nagy sebességgel pásztázzák a felületet, hogy a legkisebb egyenetlenségeket is észleljék.
- Tapadásvizsgálat A keresztmetszeti és ütési tesztek igazolják a bevonat és az aljzat közötti kötési szilárdságot, biztosítva, hogy a bevonat sértetlen maradjon az alakítási műveletek során.
Gyakori felületi hibák és megelőzés
A felületi hibák a színes bevonatú acéltekercsek megjelenését és teljesítményét egyaránt befolyásolhatják. A gyakori hibák ismerete lehetővé teszi a proaktív megelőzést.
- Karcolások A feldolgozás során a helytelen kezelés vagy éles tárgyakkal való érintkezés okozza. Gondos kezeléssel és védőanyagok használatával előzze meg.
- Tűlyukak A bevonatban apró lyukak, amelyek az aljzatot korróziónak teszik ki. A konzisztens bevonatfelvitel és a megfelelő kikeményedés szabályozza.
- Narancshéj Egyenetlen felületi textúra, amelyet a bevonat nem megfelelő áramlása vagy kikeményedési körülményei okoznak. Az optimalizált bevonatösszetétel és folyamatparaméterek vezérlik.
- Színkülönbség Színeltérések tételek között vagy egyetlen tekercsen belül. A precíz pigment diszperziós és színillesztő rendszerekkel vezérelhető.
Tárolási és kezelési követelmények
A megfelelő tárolás elengedhetetlen a színes bevonatú acéltekercsek minőségének gyártás utáni megőrzéséhez. A nem megfelelő tárolás a bevonat károsodását, rozsdásodását és leválását okozhatja.
- Környezet Száraz, jól szellőző helyen tárolandó, 70% alatti páratartalom és 5°C és 40°C közötti hőmérsékleten. Kerülje a szélsőséges hőmérséklet-ingadozásokat, amelyek páralecsapódást okozhatnak.
- Elhelyezés A tekercseket függőlegesen (állva) kell tárolni erre a célra szolgáló fa vagy műanyag nyergeken. A tekercs alja legalább 10 cm-rel legyen a talaj felett.
- Halmozás Korlátozza a halmozást legfeljebb 3 rétegre. Használjon száraz, tiszta falapokat a rétegek között a nyomás egyenletes eloszlásához. Tartson legalább 10 cm-es rést a szomszédos tekercsek között.
- Kezelés Használjon speciális tekercses targoncát vagy C-horgokat. Ne használjon drótkötelet az emeléshez, mert ez deformálhatja a tekercset és károsíthatja a bevonatot.
- Eredeti Csomagolás Tárolás közben tartsa érintetlenül az eredeti csomagolást. Ha a csomagolást ellenőrzés céljából kinyitja, azonnal tegye vissza.
Következtetés
Minőségellenőrzés a színes bevonatú acél tekercss egy átfogó folyamat, amely magában foglalja az aljzat kiválasztását, a bevonat felvitelét, a felületvizsgálatot és a megfelelő tárolást. A legfontosabb minőségi paraméterek közé tartozik a bevonat vastagsága (≥20μm), a tapadás (2H ceruzakeménység), alakíthatóság (≤3T hajlítás) és korrózióállóság (≥500h sóköd).
A mágneses vastagságmérőkkel, mikrométeres módszerekkel vagy metallurgiai mikroszkóppal végzett pontos mérés biztosítja az állandó minőséget. A folyamat közbeni ellenőrző rendszerek korán észlelik a hibákat, míg a megfelelő tárolás és kezelés megakadályozza a gyártás utáni sérüléseket. Ha minden minőségellenőrző elemet megfelelően alkalmaznak, a színes bevonatú acéltekercsek megbízható teljesítményt nyújtanak, élettartama 7-25 év, a kiválasztott bevonatrendszertől függően.
Gyakran Ismételt Kérdések
Az elülső bevonat minimális vastagsága kültéri alkalmazásokhoz 20 μm, amely alapozóból (≥ 5 μm) és fedőbevonatból (≥ 15 μm) áll. Az elégtelen vastagság veszélyezteti a korrózióvédelmet és az élettartamot.
A bevonat vastagsága roncsolásmentes módszerekkel (mágneses vastagságmérő, mágneses örvényárammérő) vagy roncsolásos módszerekkel (mikrométer, metallurgiai mikroszkóp) mérhető. Horganyzott tekercseknél a horganyréteget és a szerves bevonatot külön kell mérni.
Az ajánlott tárolási hőmérséklet 5°C és 40°C között van, 70% alatti relatív páratartalom mellett. Kerülje el a szélsőséges hőmérséklet-ingadozásokat, amelyek páralecsapódást okozhatnak és károsíthatják a bevonatot.
A színes bevonatú acéltekercseket függőlegesen (állva) kell tárolni, mert a vízszintes tárolás deformációt, a tekercs összeomlását és a bevonat károsodását okozhatja. A függőleges tárolás csökkenti annak kockázatát is, hogy a halmozott nyomás károsítja a bevonatot.
Halmozás should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Kínában az elsődleges szabvány a GB/T 13448-2019 "Színezett acéllemezek és szalagok vizsgálati módszerei". A nemzetközi szabványok közé tartozik az ISO 2178 és az ASTM szabvány a vastagságmérésre és a teljesítményvizsgálatra.
A bevonat jelentős előállítási költséget jelent. A bevonat minden mikron vastagsága körülbelül 1 millió dolláros anyagköltséget jelent a nagy gyártók számára. A vastagság pontos szabályozása jelentős költségeket takaríthat meg a minőség megőrzése mellett.
Kültéri alkalmazásokhoz legalább 500 órás sópára-állóság szükséges. Ez a teszt igazolja a bevonat azon képességét, hogy megvédje az acélfelületet korrozív környezetben, például tengerparti vagy ipari övezetekben.